异型线开卷侧弯(镰刀弯)重点注意事项核心原理:侧弯 = 截面两侧纤维延伸不一致、辊压 / 拉拔留下不对称残余应力,收卷时被约束,一开卷约束消失,应力释放就弯;异型(扁、D 形、三角、方线)比圆丝对这个问题敏感得多。具体如下:
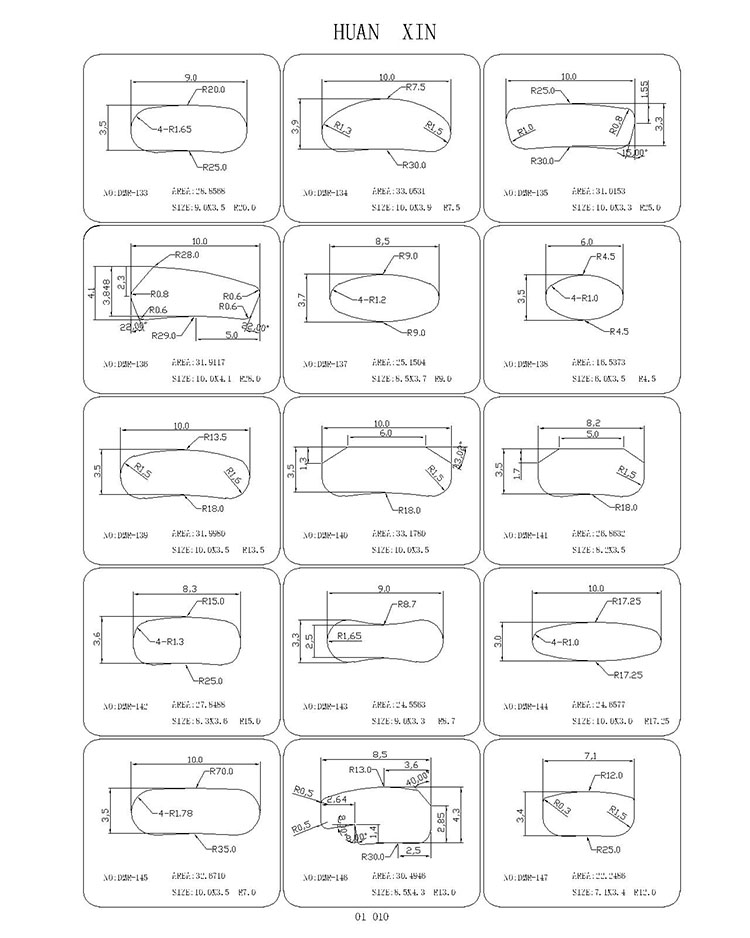
一、来料验收(采购时就要卡死,省钱)
1. **先测侧弯量**:放平地,拉出 3–5 米自由平放,看镰刀弯。要和供应商约定公差(例如:每米侧弯≤1.5mm,看你折弯机 / 送料机容忍度);**不要只看卷头,卷中段、卷尾都要抽检**,很多是头尾好、中间差。
2. 区分两种侧弯:
- 稳定单向侧弯:辊模左右压下不均、辊不平行(供应商工艺问题)
- 一段左弯一段右弯:收卷张力波动、辊面磨损、原料盘条本身板形差
3. 截面不对称异形(D 型、楔形、单侧台阶)天生更容易侧弯,下单前跟供应商说明:**成型后加在线矫直头(土耳其头)**,优先在线拉矫,而不是到你厂里再调。
4. 材质差异:弹簧钢、高碳钢丝、不锈钢硬态侧弯更顽固;软铜、铝相对好调,但容易压出压痕。
5. 来料存放:**不要长期重压堆叠卷材**;大卷自重会把单侧应力锁死,放久侧弯加重;条件允许可以**自然时效静置几天**再上机(只能缓和,不能根治)。
二、开卷、送料环节(现场容易踩坑)
1. **开卷架必须对中**
盘卷轴心、导向轮、矫直轮中心三点一线;导轮槽型**必须和异型截面匹配**,不能用圆槽硬压异型线,否则会一边受力、越送越弯、还压伤棱角。
2. **张力不能忽大忽小**
张力太小:线甩动、应力自由释放,侧弯放大;张力过大:强行拉直,但属于 “弹性绷直”,**剪断之后回弹变回侧弯**(很多人踩这个坑:上机看着直,切断后弯)。
✅ 推荐:阻尼开卷,稳定小张力,不是硬拉。
3. 导向间隙:导向块 / 导槽刚好包住截面,左右间隙 0.02–0.05mm,不能一边紧一边松;太紧会刮伤、挤压出新应力。
4. 不要让线材在进入矫直轮之前悬空太长,悬空段越长,侧弯越容易放大。
三、矫直机调试(异型线和圆线不一样)
重点:**异型线矫直轮槽必须仿形,贴合整个截面轮廓,不能只压两个边**,否则压出来是扭曲、不是校侧弯
1. 分两个方向校正:**水平组(管左右侧弯)、垂直组(管上下拱弯)**,不要混在一起调;一次只调一组、一个轮,调完跑一段观察,多个轮一起调找不到原因。
2. 侧弯往左弯:矫直组反向微量顶压;**先大变形屈服释放应力,后面几组逐步收小矫正量**,不要一次性压死。
3. 弹簧钢 / 硬态不锈钢:回弹极大,矫直后要留回弹补偿;软料(软态 304、铜)压力要轻,容易压出棱印、冷作硬化。
4. 误区:靠矫直轮强行 “掰直” 只能临时校正;**如果来料本身残余应力差太大,矫直后裁切、折弯后依旧回弹侧弯,这种只能退回供应商做去应力退火 / 在线拉矫**。
四、生产端(如果你是辊压拉丝厂)源头控制
1. 辊模左右压下量严格对称,用塞尺测两侧辊缝;辊轴平行度、辊面磨损、辊偏心都会造成单侧延伸更大,一开卷就弯。
2. 道次分配:变形量大的异型,增加成型道次,单道次变形量减小,减少不对称应力。
3. 收卷用**锥度张力**:卷径变大时张力逐步降低,不要全程一样紧;满卷外层张力过大,应力锁死严重。
4. 高要求批次:成型后增加**低温去应力(消除冷加工应力,注意温度,避免硬度掉档)**或者在线拉矫(微小均匀拉伸,让左右纤维长度一致,改善侧弯效果好)。
五、下游加工风险(折弯、自动成型机)
- 侧弯会导致:送料定位不准、长短尺寸漂移、折弯角度不稳定、扭簧 / 扁弹簧成型后偏斜、成品批量不良。
- 如果你是自动折弯机:**优先在折弯机前配独立异型专用矫直器**,不要指望机器自带简单导轮搞定。
- 抽检验证方法:矫直后,**剪一段自由平放,静置 10–30 秒再看**,不是看着送料直就合格;松开夹持后回弹才是真实内应力水平。
六、快速排查顺序(现场好用)
1. 拉出一段,脱离所有导向、张力,自由平放 → 判断是来料自带侧弯,还是开卷 / 送料造成
2. 检查开卷架、导向是否偏心、导槽是否磨损
3. 分开水平、垂直矫直轮,单独微调水平组校正侧弯
4. 若松开后回弹依旧弯:来料应力超标,协商供应商拉矫 / 去应力
七、补充避坑
- 侧弯≠扭曲;侧弯是平面左右弯,扭曲是线材沿着轴线拧,两个问题经常伴随,但校正机构不一样。
- 不要靠加温烘烤去应力,弹簧钢、淬火料温度控制不好直接掉硬度报废。
- 楔形丝、约翰逊滤管异型丝,侧弯还会影响后续绕管、焊接同心度,公差要求更严。





