异型线不像圆线,截面不对称、各向变形不一致,极易出现尺寸超差、扭弯、波浪、毛刺、表面拉伤、头尾色差、硬度波动、截面偏斜,稳定控制分:原料、模具、工艺、设备、润滑、在线检测、后处理 7 大块,适合不锈钢 / 碳钢 / 铜异型线(扁、D 型、三角、瓦形等)。前提:绝大多数异型线是圆坯→多道次预成型→成型模→定径,一次成型风险高,优先多道次渐进变形。具体如下:
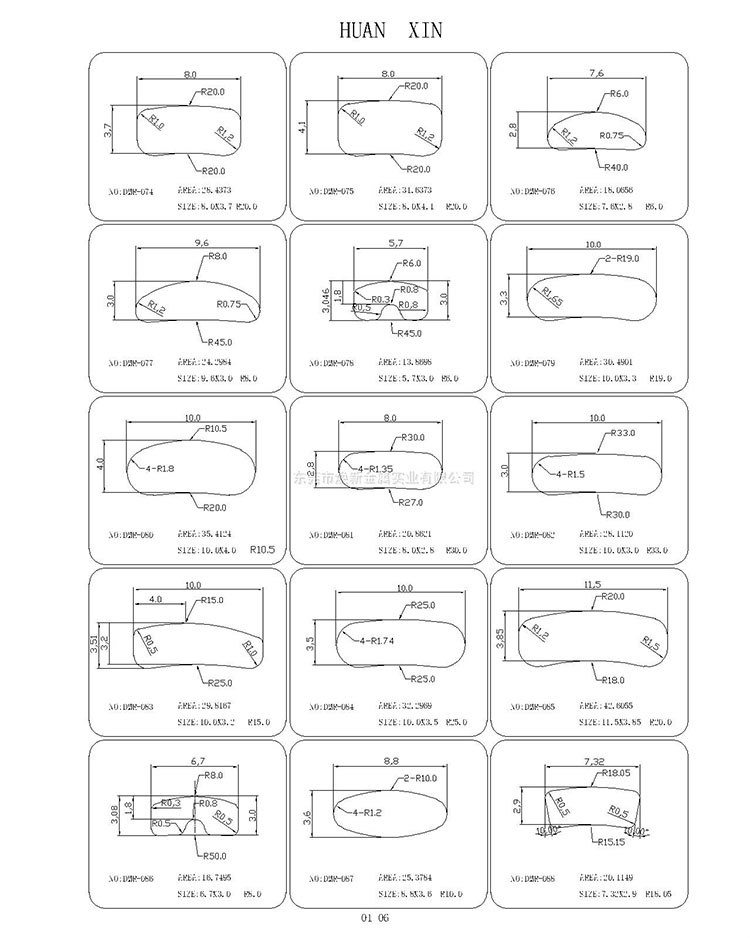
一、坯料源头稳定(容易被忽略,是波动根源)
1. **来料圆坯统一管控**
- 同批次原料:炉号、盘重、原始公差、表面状态、硬度必须一致;不同钢厂、不同炉号分开投产,不要混盘。
- 圆坯椭圆度、竹节、起皮、划伤、夹渣必须前置筛选;圆坯本身波动大,后面异型截面一定会飘。
- 退火坯料:退火温度、保温时间统一,硬度波动控制在 ±5HV 以内;硬度不均会导致变形抗力忽大忽小,截面一边厚一边薄、扭丝。
2. **盘头 / 接头处理**
焊接接头打磨圆滑,接头位置做标记,接头段单独隔离,避免过模卡模、拉爆、尺寸突变;接头处是 80% 断丝、尺寸报废点。
二、模具系统(异型线的关键)
异型模具难点:**各边压缩量不均,受力不对称**
1. **道次分配原则(重中之重)**
- 禁止单道次大变形!变形量分配遵循:**预成型道次先把轮廓大致压出来,zui后 1–2 道定径精整**。
- 不对称截面(D 型、三角):两侧压缩率差控制在≤8%,压缩量大的一侧更容易磨损、塌模。
- 变形量参考:不锈钢单道截面压缩率一般≤12%;铜铝可以适当放宽,弹簧钢严控。
2. **模具材质与加工**
- 常规:硬质合金钨钢模;大批量、高硬度线材用金刚石 PCD 模(尺寸稳定性好,寿命长,适合扁线、瓦形)。
- 模具内孔:**入口锥、压缩区、定径区、出口锥必须抛光均匀,R 过渡顺滑,尖角位置做合理圆角**;尖角位置极易积屑、拉伤、起毛刺。
- 模具公差:成型模放余量,定径模控制成品公差;模具配对使用,一套模具不要跨不同材质、不同硬度坯料。
3. **模具装配与锁紧**
模座同心、无间隙、不松动;异型模偏装一点点,直接出现截面偏斜、一边薄一边厚。
建立模具台账:上机时间、生产吨位、磨损记录,**定时换模,不要等到尺寸跑了再换**。
三、拉丝工艺参数稳定
1. **线速度稳定**
变频调速,尽量匀速,杜绝忽快忽慢;速度变化会改变摩擦系数、温升,造成尺寸和表面波动。
大截面、高硬度异型线适当降速,给金属流动充足时间,减少扭丝。
2. **张力控制**
异型线对张力极其敏感:张力过大→截面被拉薄、拉长、直线度变差;张力太小→堆丝、波浪、截面鼓包。
- 多道拉丝机:每道张力单独闭环,前后道张力匹配;
- 扁线、D 型优先用**恒张力收线**,不要靠简单摩擦盘。
3. **温升控制**
连续拉拔摩擦发热,线材温度升高→变软、变形抗力下降,尺寸慢慢飘。
对策:模具水冷、润滑液冷却,长时间连续生产定时测温,温度超标停机降温。
四、润滑系统(控制拉伤、毛刺、模具磨损)
1. 区分材质配润滑:
- 不锈钢:专用不锈钢拉丝油 / 皂化液,极压添加剂;
- 铜、铝:低粘度润滑,防止积碳;
- 高碳弹簧钢:极压拉丝粉 / 固体润滑。
2. 润滑方式:**模盒强制供油,保证压缩区持续带润滑**,不能只淋表面;过滤系统必须做好,润滑液里的金属粉末会抛光面刮伤、磨坏模具。
3. 定期换液、过滤,监控浓度、pH 值;润滑失效会快速出现表面拉丝痕、尺寸漂移、模具短命。
五、设备与导向(解决扭丝、侧弯、波浪)
异型线不对称,离开模具很容易自转、扭转!
1. **导向工装是异型线标配**
成型模出口加装**防扭导向器、定型托轮、限位导轮**,约束线材姿态,不让线材自转。
✅ 扁线:上下 + 左右限位轮;D 型、三角线:仿形导向,贴合截面轮廓。
2. 校直单元后置
多组可调校直轮(水平 + 垂直两组),校直轮位置、压力固化参数,做成工艺卡,不要每次开机随便调。
3. 设备检查项:
卷筒、塔轮磨损、轴承旷量、减速机间隙;塔轮跳动大,线材周期性松紧,出现周期性尺寸波动(周期性条纹、波浪)。
六、在线检测 + 过程管控(提前预警,减少批量报废)
圆线只测直径;异型线必须测**多个特征尺寸**(扁线:厚度、宽度;D 型:厚度 + 圆弧尺寸)
1. 低成本方案:每盘首件、换模、换料、每 2 小时取样,投影仪 / 工具显微镜测截面,记录数据;
2. 稳定量产方案:在线激光测径仪(双通道,同时测两个方向尺寸),超差报警;
3. 首件确认制度:换盘、换模、换速度、换润滑,必须首件全检,合格才连续生产;
4. 标记:每盘附带工艺卡,记录炉号、模具号、速度、张力、检测结果,方便追溯。
七、后工序稳定(退火、收线、包装)
1. 光亮退火:气氛、温区、走速稳定,防止氧化、硬度不均;异型扁线退火更容易侧弯,托架、支撑点要均匀。
2. 收线排线:排线器节距匹配线材截面,排线均匀,不压伤、不叠线;叠线挤压会造成永久变形,出货尺寸不稳。
3. 盘具统一,避免大盘、小盘混收,内圈外圈应力差异。
八、高频不良快速排查表(现场直接用)
- 截面偏斜、一边厚一边薄:模具偏装、导向歪、坯料椭圆
- 线材扭转、拧麻花:缺少防扭导向、张力不匹配、道次压缩不均
- 尺寸慢慢越拉越小:模具磨损、温升升高、张力变大
- 周期性波浪 / 尺寸波动:塔轮跳动、轴承间隙、排线干涉
- 表面毛刺、拉伤:润滑不足、模具抛光差、润滑液有铁粉
- 同盘头尾硬度差大:冷却不足、退火工艺波动
九、落地建议(车间实操)
把成熟参数固化成**SOP 工艺卡**:固定坯料规格、道次分配、模具编号、线速、张力、润滑型号、检测频次,**换人不换参数**;
优先做小批量试产,验证一套参数,再放大量产,不要上来直接大批量。





