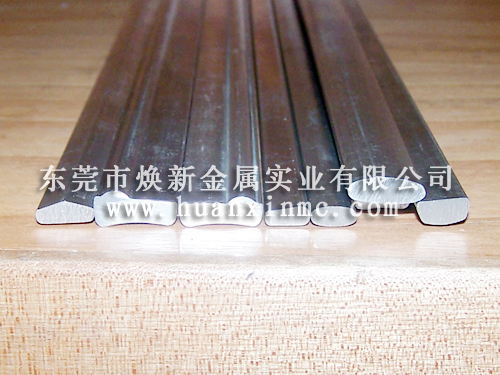
异型丝截面不对称,应力分布远比圆丝复杂,容易出现:扭曲、侧弯、翘曲、尺寸变形、棱角开裂、硬度不均,这是和圆丝热处理zui大区别。
热处理一般分两类:去应力退火(常用,消除冷加工硬化)、淬火 + 回火(弹簧类异型丝,获得高弹性硬度)
一、入炉前准备(预防变形、开裂,重中之重)
1. 表面清理
冷拉残留的拉丝润滑粉、磷化膜、油污、氧化皮必须清理干净。
- 油污进炉会渗碳 / 脱碳、产生积碳,棱角位置容易局部软点、氧化麻点;
- 残留磷化盐高温熔融,粘在棱角,冷却后形成硬渣,后续抛光很难去除。
✅ 清洗:碱洗除油 → 清水漂洗 → 烘干;严禁带水入炉。
2. 装料方式(异型丝核心关键点)
异型丝截面不对称,不能随便乱堆,自重就会造成侧弯、扭丝。
- 盘卷异型丝:盘圈松紧均匀,层间垫耐高温隔离纸 / 陶瓷隔离,不能压死叠压;大截面扁丝尽量立式吊挂,不要平铺堆放。
- 直条异型丝:平放用等高耐火支撑,多点支撑,跨距不能太大;长件严禁单点支撑,防止高温蠕变弯曲;三角丝、D 型丝尽量同方向摆放,避免受热后应力释放扭曲。
- 同炉工件尽量同截面、同材质、同变形量混装;厚薄差别大的不要同炉,冷却速度不一致,变形量不一样。
3. 工件检查
冷加工后的异型丝棱角处有微观裂纹(拉拔 / 辊轧产生),热处理加热会裂纹扩展直接断丝;
入炉前抽检:棱角目视 + 磁粉探伤,排查边角微裂。
4. 保护气氛确认
不锈钢、光亮丝:必须可控气氛(氨分解、氢气、氮氢混合),防止脱碳、氧化、表面变色;
碳钢普通退火:氮气保护,减少氧化皮。
异型丝棱角比平面更容易氧化、脱碳,棱角脱碳会直接降低疲劳强度,弹簧件极易断。
二、加热阶段控制
1. 升温速率不能快!
异型丝截面厚薄不均(比如扁丝,棱角散热快,中间厚),快速升温会产生巨大热应力,出现翘曲、扭曲、边角开裂。
✅ 采用分段升温,低温段缓慢升温,充分均温;截面越大、厚薄差越大,升温越慢。
2. 保温温度与保温时间
- 去应力退火:温度不能过高,温度过高晶粒粗大,材料变软、强度大幅下降;保温时间以应力充分释放为准,不要超时保温(晶粒长大,韧性变差)。
- 淬火:严格控制奥氏体化温度;异型丝棱角位置容易过热、晶粒粗大,导致脆性。
✅ 炉内测温:不要只看仪表,工件带热电偶测温,保证丝材芯部和边角温度一致。
3. 炉温均匀性
炉区温差要小,避免局部过热;异型丝局部过热,冷却后变形不一致。
三、冷却阶段(变形高发环节)
绝大多数异型丝热处理变形,根源在冷却不均匀。
1. 退火冷却
去应力退火:随炉缓慢冷却,严禁出炉急冷。快速冷却会重新产生残余应力,白做退火,后续加工再次侧弯扭丝。
2. 淬火冷却(弹簧异型丝重点)
- 冷却介质流速、温度必须稳定;异型丝棱角冷却速度远快于平面,棱角硬度偏高、应力集中,容易开裂。
- 扁丝、三角丝:避免单面冷却,单面冷却直接侧弯。
- 淬火后必须及时回火,消除淬火残余应力,放置太久容易开裂。
四、出炉与后续处理
1. 出炉温度:退火件降到足够低温度再出炉,高温出料遇空气骤冷,产生新应力。
2. 校直:热处理后会有轻微扭曲 / 侧弯,需要冷态校直;校直后zui好增加一道低温去应力,消除校直产生的新应力,否则后续使用会回弹变形。
3. 检验项目
- 外观:氧化、麻点、边角裂纹
- 尺寸:截面厚度、宽度,看变形量
- 力学:硬度、抗拉、延伸率
- 缺陷:侧弯、扭曲(重点!异型丝必查)
五、不同材质专属注意点
1. 碳钢异型丝(弹簧钢 65Mn、T8A)
警惕脱碳,棱角脱碳是弹簧断裂头号原因;淬火后及时回火,防止延迟开裂。
2. 不锈钢异型丝(304/316)
固溶退火注意快速冷却;敏化温度区间(450~850℃)缓慢停留会产生晶间腐蚀;光亮退火必须高纯保护气,防止表面发黄。
3. 铜合金异型丝
退火温度低,极易过烧;气氛不能含硫,防止表面硫化变色。
六、常见不良与原因速记
1. 扭曲、扭丝:装料堆放不当、冷却不均匀、残余应力释放不对称
2. 侧弯翘曲:跨距太大自重蠕变、单面冷却、升温过快
3. 边角开裂:原始微裂纹、升温过快、淬火冷却过猛、棱角过热
4. 硬度不均:炉温不均、截面温差、棱角脱碳
5. 表面氧化发黄:保护气氛不足、除油不干净
七、安全与设备
1. 含氢气氛炉,严格防泄漏、防爆;
2. 出炉工件高温,注意烫伤;淬火油槽做好防火;
3. 炉内避免杂质,防止渗碳 / 碳黑附着在异型丝棱角。