1、角部应力集中、开裂 / 断丝(高发)
异型线(D 形、三角、扁、方、梯形)尖角、小 R 圆角位置变形量大于边部,应力集中严重
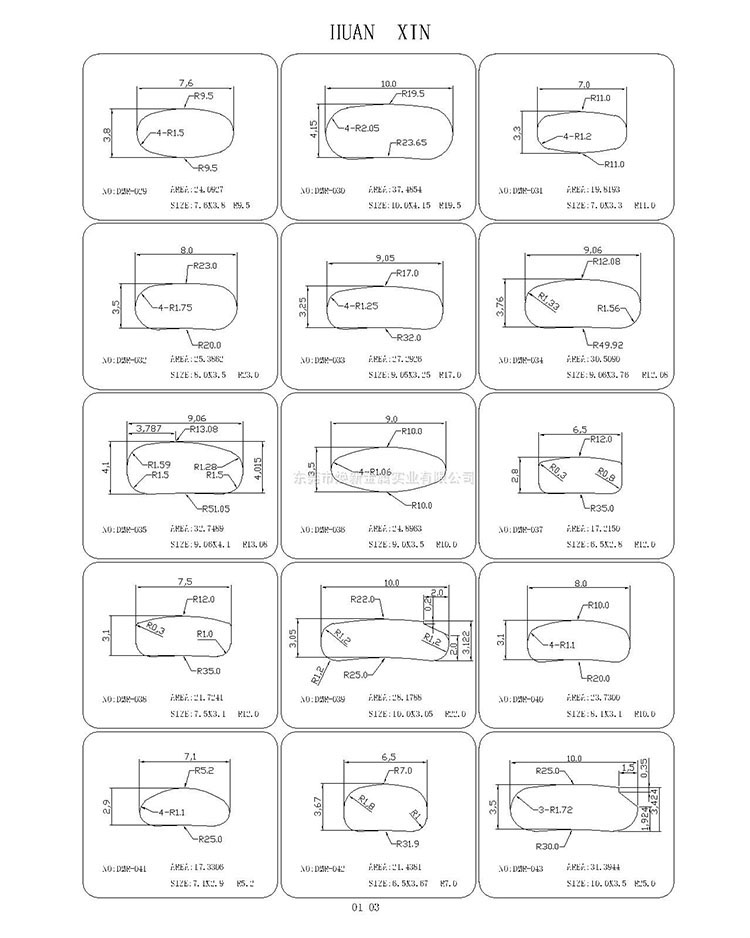
- 避免:模具型腔转角 R 不能过小;单道次减面率不能过大;圆坯转异型必须设置**预成型过渡道次,不要一步直接拉到成品截面;母材有夹杂、起皮、裂纹、硬组织要提前剔除;加工硬化累积到一定程度必须中间退火,防止塑性耗尽拉断。
2、截面充料不足 / 过充(尺寸、外形报废)
- 欠充:棱角缺肉、轮廓不清晰;
- 过充:飞边、毛刺、边部鼓包。
原因:金属各向流速不一致、模具型腔设计不合理、模腔磨损、张力不稳。
- 避免:用仿真预判金属流动;模具预留合理补偿量;保证模腔抛光;稳定放线与收线张力。
3、扭曲、侧弯、翘曲(不对称异型线容易出现)
截面各处延伸不一致,出模后残余应力释放,线材扭转、单边弯曲、呈螺旋状,后续矫直难度很大
- 避免:模具对中、导轮 / 导向模同心度严格校准;不对称截面要做变形补偿,平衡各边延伸;道次变形分配均衡;拉拔后增加在线预矫直;控制残余应力,必要去应力退火。
4、表面划伤、拉丝、粘模、麻点
异型模型腔多棱角,更容易发生金属粘模(积屑瘤 BUE),硬质颗粒刮伤线材纵向划痕
- 避免:模具内孔镜面抛光;选用匹配润滑 + 良好前置磷化 / 硼砂涂层;润滑油持续过滤,清除金属粉末;模具入口锥角度合理,保证润滑膜进入变形区;模具磨损、崩口及时返修。
5、尺寸超差、截面厚薄不均
同一条线,宽 / 厚、圆角尺寸波动,单边偏薄。
- 避免:模具磨损定期检测;模具安装无偏斜;张力波动控制;母材原始公差、椭圆度管控;首件全截面测量(不止测单点)。
6、残余内应力过高(隐性风险)
冷拔后内部残余应力,成品放一段时间发生变形、后续剪切 / 折弯时开裂、弹簧类异型线疲劳寿命下降
- 避免:合理道次分配,不要一次大变形;必要成品低温去应力;避免局部剧烈塑性变形集中在棱角。
7、润滑失效、局部过热
异型摩擦面比圆线更大,摩擦热集中在转角,高温会破坏润滑膜、加速粘模、局部产生脆性组织。
- 避免:控制拉拔速度;加强冷却;润滑剂选型匹配材质(铜 / 碳钢 / 不锈钢不一样);定期更换、过滤润滑液。





