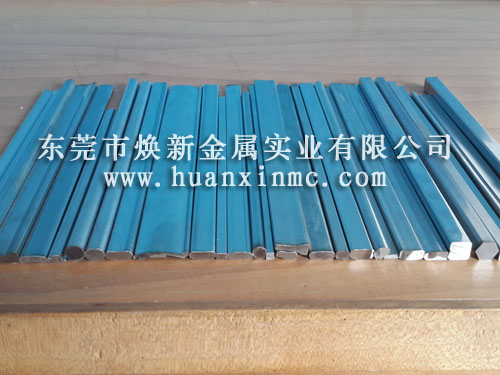
异型丝zui大痛点:截面复杂、模具成本高、试模容易反复、公差、硬度、表面、回弹、后续加工不匹配;很多问题不是材料不行,是前期图纸和需求没写细。那么,下面小编讲解一下定制异型丝需要注意的问题:
一、图纸与截面设计(容易出错)
1. **截面轮廓标注完整**
不能只给一张草图:所有边长、厚度、宽度、棱边圆角 R、倒角、斜度都要标;尖角一定要确认是否允许(尖角容易产生应力集中、拉拔开裂、刮伤产品)。
- 三角丝、楔形丝:斜面角度、棱边 R 是重中之重;
- 扁丝:两个宽面、两个侧边 R;
- D 型丝:圆弧半径、平面厚度。
✅ 建议:附 CAD 二维图,zui好标注基准;复杂截面优先提供样品对比。
2. **公差合理,不要盲目追求高精度**
冷拉异型丝常规公差:±0.02~±0.05mm;大规格轧制异型丝公差会放宽到 ±0.05~±0.10mm。
过高公差会大幅抬升模具价格、降低产出速度、提高报废率。
3. **截面结构要适合成型工艺**
薄壁、细长、带内凹、极窄槽的异型截面**很难直接拉拔成型**,容易扭丝、扭曲、断丝;这类结构很多时候要改成后机加工或者拆分结构。
- 冷轧辊轧:适合扁丝、简单对称截面,适合量大;
- 冷拉拔模具:适合复杂截面、精度更高,模具费更贵,小批量不划算。
二、材质、状态、力学要求
1. **材质确认清楚**:SUS304、301、631、琴钢丝、弹簧钢、黄铜、磷铜等,必须写明;**301 和 304 成型、回弹完全不一样**。
2. **材料状态(软硬)非常关键**
硬态、半硬、全软(退火);弹簧用的需要弹性,折弯成型用的不能过硬。
同截面、同材质,硬度不同,拉拔阻力、回弹、尺寸都会变。
3. **力学指标按需约定**:抗拉强度、HV 硬度、延伸率;需要折弯、卷圆、铆接的,延伸率不能太低。
三、表面、毛刺、棱边要求
1. 毛刺:明确是否允许毛刺、棱边是否需要倒圆抛光;很多客户只说 “无毛刺”,但没区分:
- 拉拔自然棱边(微小毛刺)
- 打磨抛光棱边(成本高)
用于密封、油封、医疗器械、接触皮肤的产品,棱边毛刺是红线。
2. 表面要求:普通拉丝面、光亮面、抛光面;是否允许划痕、辊印、起皮。
不锈钢光亮异型丝,模具抛光成本和损耗都会上升。
四、交货形态、长度、收卷方式
1. 交货形式:盘卷(大盘 / 小盘)、直条、定尺切断;定尺长度公差也要标注。
2. 盘重、内孔、盘径;直条要标注直线度。
细长异型丝直条容易弯曲,越薄越难调直。
3. 包装:防锈纸、防锈油、塑料膜;不锈钢如果需要盐雾,要确认防锈方案。
五、试模、打样、批量风险(定制核心坑)
1. **模具归属和费用(一定要谈清楚,写进合同)**
- 模具费:是一次性付费归客户?还是供方自有,客户有量就免收模具费?
- 后续再次补货:模具保存多久?隔多久重做是否重新收模具费?
- 修改截面:微调、改尺寸要不要重新开模、加收费用?
2. 打样数量:一般小批量打样几十米~几百米;打样合格不等于大批量稳定,要约定**小试→中试→量产**。
3. 试模常见现象:扭丝、扭曲、尺寸漂移、表面拉伤、断丝;需要预留调整周期,不要一上来就卡交期。
六、后续加工适配(很多人忽略)
异型丝做好之后一般还要:折弯、卷圆、点焊、热处理、电镀、抛光、车加工。
- 要电镀:提前说明,供方可以控制表面,减少抛光成本;
- 要热处理淬火:预留热处理变形余量;
- 用于弹簧、卡扣:重点关注回弹,zui好提供回弹测试要求;
- 用于筛网楔形丝:缝隙、棱边耐磨是重点。
七、验收标准、检测项目
提前约定检测方式,避免扯皮:
- 卡尺 / 千分尺测外形尺寸;
- 投影仪 / 二次元检测复杂截面(推荐异型丝必用);
- 硬度、拉力、盐雾;
- 表面目视;
- 抽样比例、不合格怎么处理(返工 / 重开模具 / 退款)
八、交期、起订量、价格
1. 异型丝**起订量远高于普通圆丝**,模具已经开好的可以少量补单;全新定制,量太小工厂不愿意接单或者单价很高。
2. 调价:原材料涨价调价机制;模具损耗、返工责任划分。
九、安全与来料风险
- 批次一致性:同一款丝,不同批次硬度、尺寸波动范围;
- 材料质保书:每批提供材质证明;不锈钢可以要求光谱复核。
十、快速避坑总结(谈判顺序)
1. 出清晰 CAD 图纸,标注圆角、公差
2. 确认材质 + 材料软硬状态、力学要求
3. 确认工艺:冷轧还是冷拉
4. 确认棱边、毛刺、表面要求
5. 确认模具归属、打样周期、改模费用
6. 确认交货形式(盘 / 直条 / 定尺)
7. 约定验收手段(二次元检测优先)





