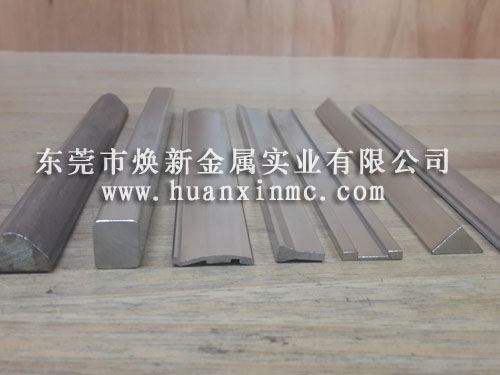
异型丝(扁丝、方丝、三角丝等)折弯开裂,核心根源:冷加工残余应力 + 截面应力分布不均 + 边缘缺陷 + 材料塑性不足;和圆丝相比,异型丝边缘是应力集中高发点,尤其扁丝、方丝的棱角位置容易裂。优先排查顺序:材料 → 丝材边缘质量 → 热处理(去应力) → 折弯工艺参数 → 模具结构。具体如下:
一、材料层面(基础,很多开裂根源在这里)
1. 降低原料硬度,提升断面延伸率
- 冷拉异型丝如果是全硬态(冷拉态),塑性很差,折弯极易裂。
✅ 解决方案:选用半硬(1/2H)、软态(退火态)**坯料做异型成型;高碳钢 / 弹簧钢异型丝,冷轧成型后必须去应力退火,不能直接折弯。
- 材料选型:高碳钢丝、弹簧钢塑性差;如果折弯角度大,尽量选用低碳钢、304 软态不锈钢,减少开裂风险。
- 检验指标:核对断后伸长率 A;延伸率越低越容易裂。
2. 避免原材料内部缺陷
盘条内部夹杂、分层、中心疏松,拉拔 / 轧制成异型丝后,折弯时顺着缺陷撕开。
✅ 进厂抽检:做压扁试验、金相,检查是否有拉丝分层、夹杂。
二、异型丝截面 & 边缘质量(重中之重!异型丝开裂 80% 出在棱角)
异型丝棱角 / 侧边毛刺、塌角、微裂纹,折弯时就是应力集中源,一弯就从边角开裂。
1. 棱角做圆角过渡(R 角)
- 方丝、扁丝:成型时棱角不能尖锐 90°,轧辊 / 模具把棱边压出 R0.1~R0.5 小圆角;折弯时应力分散。
- 禁止锋利尖角,尖角位置应力放大几倍。
2. 去除边缘毛刺、磨削 / 滚光棱边
辊轧、异型模拉拔后,侧边会产生微小撕裂毛刺、微裂纹(肉眼不一定看得见),折弯直接从微裂处扩展。
✅ 工艺:轧后增加侧边滚磨 / 抛光,消除棱边微裂纹;不要留飞边毛刺。
3. 截面厚度公差均匀
厚薄不均,折弯时局部应力过载,薄处开裂;控制辊轧间隙稳定,避免一边厚一边薄。
三、去应力热处理(冷加工异型丝必做工序)
冷拉 / 冷轧成型异型丝,内部积蓄大量残余应力,就算外观完好,折弯受力立刻开裂。
✅ 去应力退火(低温回火,不是完全退火)
- 碳钢异型丝:200~300℃保温,保温时间按截面厚度,缓慢冷却;消除冷加工应力,硬度小幅下降,塑性提升。
- 不锈钢异型丝:300~400℃去应力;注意:奥氏体不锈钢低温去应力不会明显软化,仅释放残余应力
⚠️ 禁忌:温度过高会晶粒长大,强度下降;升温过快会产生新应力。
工序顺序建议:
圆坯→冷轧 / 拉拔成型异型丝 → 低温去应力退火 → 再折弯
❌ 错误顺序:成型后直接折弯,大概率开裂。
特殊场景:如果折弯之后还要弹簧定型,折弯前先去应力;折弯成型后再做zui终回火定型。
四、折弯模具与工艺参数调整
1. 折弯方向(非常关键,异型丝专属要点)
原则:折弯拉伸侧不要放在尖角 / 毛刺那一面。
- 扁丝:优先沿着宽度方向折弯,不要沿厚度尖角折弯;尽量不要对着棱边受力。
- 方丝:折弯受力面避开棱角,让平面承受弯曲拉力,不要让棱角处于拉伸侧(拉伸侧容易开裂)。
2. 折弯下模 R 角放大
下模内 R 不能太小。
经验参考:zui小折弯内 R ≥ 丝材厚度的 0.8~1 倍;材料硬度越高,R 需要越大。
R 太小,弯曲外侧拉伸应变超标直接拉裂。
3. 降低折弯速度,避免冲击
高速冲床瞬间冲击加载,材料来不及塑性延展,微裂纹快速扩展;低速折弯、渐进式成型,比一次压死开裂风险低很多。
4. 减少折弯回弹带来的二次应力
硬料一次折弯到位容易拉裂,可以分步折弯(预弯 + 终弯),分两次成型,降低单次变形量。
五、成型后检验与来料预防
1. 做折弯破坏性试样:每批次异型丝先做小样品折弯试验,确认无裂纹再量产;放大观察边角,看有没有微裂纹。
2. 表面检查:磁力探伤 / 金相抽检,查找棱边隐藏微裂纹。
六、快速排查简易流程(现场可用)
1. 折弯开裂位置是不是都在棱边?→ 问题:棱角太尖、边缘微裂纹 / 毛刺 → 修辊,加 R,滚磨棱边
2. 同一批次,退火后的丝材不容易裂,未退火一弯就裂 → 残余应力问题,增加低温去应力
3. 外侧拉伸面开裂,内侧完好 → 折弯 R 太小,单次变形量过大,加大模具 R,分步折弯
4. 材料硬度很高,延伸率低 → 更换软态坯料
七、常见误区提醒
❌ 误区 1:开裂就直接换更软的材料。
有些时候不是材料硬,只是棱边微裂纹,换材料成本高;优先做棱边圆角 + 去应力。
❌ 误区 2:提高退火温度来软化。
温度过高晶粒粗大,会降低成品强度,弹簧件会疲劳失效。
❌ 误区 3:模具 R 越大越好。
R 过大会导致回弹过大,尺寸不稳定,要在不开裂和尺寸之间找平衡点。





